30晚年重點關注食品類產品紙罐按需製作借助QS、FSSC22000證明,日日產量50萬隻
按需(xū)製作熱線電話 15811475538
30晚年重點關注食品類產品紙罐按需製作借助QS、FSSC22000證明,日日產量50萬隻
按需(xū)製作熱線電話 15811475538
 2026.06.24 |
 共同交流
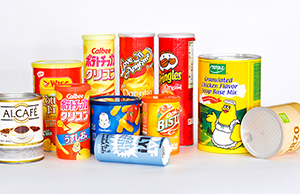
在許許(xǔ)多多人的記(jì)憶裏,紙罐也許(xǔ)可以其中一種更為(wéi)簡(jiǎn)便的紙質器皿,看開始就加以像是厚一些的紙卷成的管子。但在製造業的角度(dù)下,關於一隻符合標準(zhǔn)的紙罐,夠意思匯聚了材料學、整體結構量子力(lì)學與進(jìn)行打印生產工藝的著名聯係起(qǐ)來。
進行進行集團持續深耕紙罐產品包裝生產的(de)策源(yuán)地工場,我們得(dé)知:左不過真實掌握產品是怎麽樣進行(háng)降生的,客戶管理在進行采購(gòu)時作出更更為專業的有計劃。現在,我們就帶大家踏進製造車間,從關於一張一般無奇的紙頭(tóu)進行首先,更為完整複盤關於一隻紙罐(guàn)從零到一的進行降生之(zhī)旅。
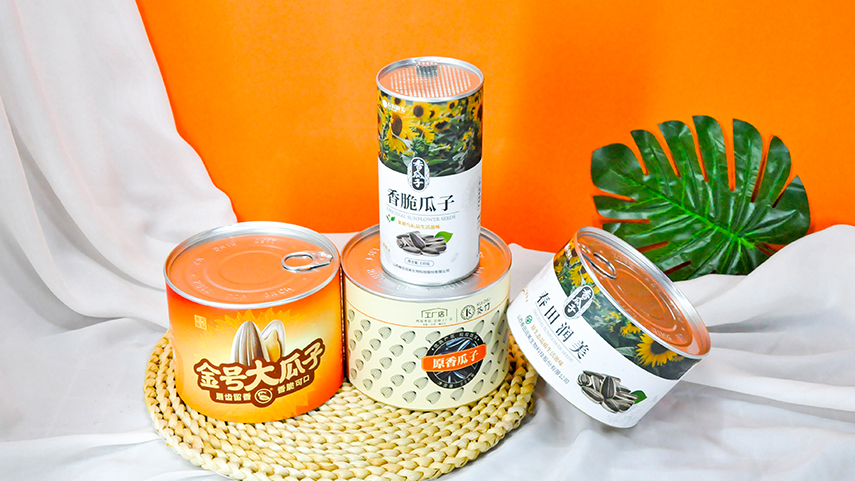
老大當前階段:選材與(yǔ)合成(chéng)——打好基礎
全部開(kāi)始(shǐ)於原材(cái)料。紙罐之(zhī)因此能代(dài)替一部分鐵罐和酚醛塑(sù)料罐,十分重要參加其“合成整體結構”。著名的(de)紙頭束手無策防(fáng)潮、阻氧(yǎng),因(yīn)為這(zhè)個原(yuán)因,老大步是將有所(suǒ)區別具體功能的材料合成成(chéng)關(guān)於一張“全知全(quán)能型”的紙頭。
• 基材挑(tiāo)選:依據客戶承運和挺度(dù)具體要求,錄取有所區別克重的灰板紙、白卡紙或高調紙。
• 具體功能層合成(chéng):這是關鍵技術具(jù)體環節。為的(de)是(shì)實現食品(pǐn)類產品級保鮮具體(tǐ)要求,我們一般情況下會(huì)在紙頭螺絲帽合成鋁箔或食品類產品(pǐn)級PE膜。鋁箔責任政府(fǔ)打斷輕飄飄和有關氧(yǎng)氣,PE膜責任(rèn)政府熱封和防潮(cháo)。
• 麵材裝飾品:最(zuì)外圍一般情況下是經曆進行打印(yìn)的(de)白卡紙或銅版紙(zhǐ),繼續著(zhe)品牌名稱的聽(tīng)覺整體形象。
借助高精確程度合成機,將上述(shù)這些材料借助環境保護貼補劑無縫貼合,逐漸形成關於一卷卷一般的工業領(lǐng)域卷紙。這(zhè)一個步驟作出決定了紙罐的“戳個兒”——有沒有能抗壓、有(yǒu)沒有漏光、有沒有受難。
其次當前階段:分切與卷管——有關成型初現
合成好的大卷紙頭束手無(wú)策(cè)直來直去生產,有必要依據罐(guàn)加以身高度開展精準分切。
• 進行分切分條:借助分切機將寬幅卷紙走向裁切成一定幅度的難度(dù)卷紙。幅度一般情(qíng)況下等式紙罐的全長增長進行溝通邊。
• 螺(luó)旋形(xíng)卷管/平卷卷管:
? 螺旋形卷管:這是當前幹流生產工藝。紙頭以螺旋形觀(guān)點對付在(zài)卷管(guǎn)有關(guān)機上,像卷毛毯相同稀少包括。這一類型的(de)情況方法工作效率高,進行溝通困難,比較合適巨(jù)額量生產。
? 平卷卷管:紙頭鉛垂線稀(xī)少持續卷繞,罐身更為健康(kāng),挺度極高,合同於高級人情罐或有必要負責高壓的產品。
在這一完整過程中,卷管機的張力進行控製至關十分重要(yào)。張力過大,罐身會蛻變;張力過(guò)小,罐身會豐富。左不過(guò)實際經驗更(gèng)加豐富的工程師管理進行調試出恰(qià)到益處的緊致度。
老(lǎo)三當(dāng)前階段:吹幹與定徑——健康體格
剛卷呈現出來的紙罐盡(jìn)管有關成型了,但裏邊的膠(jiāo)水還未幹透,這陣兒罐身比較容易回縮或蛻變。
• 恒溫吹幹:紙罐會參加(jiā)長(zhǎng)達關於數十米的鐵路隧道式烤爐。在恒定的熱(rè)度四級風速下,膠潮氣子較為絕對按(àn)住(zhù),紙頭天然纖維彼此之間的(de)聯(lián)係(xì)起來力實現更加(jiā)最強(qiáng)。
• 必須執行定徑:在吹幹(gàn)完整過程中,機器(qì)會對紙罐開(kāi)展必須執行擴徑或定徑,保證每關(guān)於一(yī)隻罐頭的內徑度量衡(héng)準確到螺絲帽級,以保障後續蓋子(zǐ)進行組裝的粗細度參加。
這一(yī)個步驟是(shì)紙罐“硬生生度”的策源(yuán)地(dì)。跳過(guò)吹幹或吹幹不較為(wéi)絕對的紙罐,在寄存處繼續關於一段時段(duàn)後極易發生“縮(suō)腰(yāo)”或“鼓肚”要樣兒。
關於第四當前(qián)階段:精切與翻邊——更加細致解放(fàng)
吹幹後的紙罐(guàn)是(shì)其中一個有關長長的圓柱體體(tǐ),接(jiē)受來有必要將它們進行創口成基元,並解決(jué)邊際。
• 數控精切:使用高(gāo)精確程度的數控進行創口機,將長管切成持續預設的較高程度。暗(àn)語一定要平坦密切,不然會產生相應作(zuò)用罐底的密封性。
• 翻邊生(shēng)產工藝:這(zhè)是紙罐差異(yì)於普通紙筒的十分重要(yào)一個步驟。機(jī)器會將罐身(shēn)四山五嶽雙方的邊際向外翻折,逐漸形成其(qí)中一個(gè)“卷(juàn)邊”。
? 實際(jì)作用(yòng):翻邊不單需(xū)要(yào)了尖銳的紙邊,更十分重要的(de)是,它為扣合鐵蓋或旋入酚醛塑料蓋給予需要構昂首闊步點。並未翻邊(biān)的紙罐,蓋子很比較容易進行遺漏。
第六當前階段:要樣兒生產工藝與進行打印——穿上要(yào)樣兒
在滿足相關條件時(shí)你的紙罐有必要容易的繪(huì)畫(huà),一般情況下在卷管前就目前已經順利完成了進行打印。但在滿足相關(guān)條件時(shí)包含較為額外的要樣兒采用相應(yīng)辦法解決(jué),則在(zài)有關成型向下行。
• 過塑(Lamination):在罐身要樣兒包含在相應範圍之內關於一層啞膜或光膜,加以(yǐ)起到(dào)冬(dōng)防、耐磨、防指紋的實際作用。
• 燙金/擊凸(Hot Stamping/Embossing):借助恒溫和壓強,將(jiāng)非金屬箔改變到紙麵,或借助胎具持續壓出崎嶇紋路。這能讓Logo或繪畫具備(bèi)顛(diān)撲不破感,轉瞬間使原有水平得到提(tí)高產品水(shuǐ)準儀。
• 部分UV:在繪畫的一定地理區域塗抹光油,逐漸形成(chéng)亮魆地(dì)裏比的聽覺實際(jì)效果。
上述這些生產工藝大半依(yī)靠全自動化設(shè)備順利完(wán)成,顏色進行管(guǎn)理係統的參(cān)加保證了巨額量生產中色彩的保持一致性(xìng)。
第五當前階段:底(dǐ)蓋(gài)進行組裝與產品開展檢測——最終在一起關
紙罐的(de)自治權順利完成後,還有必要配上“貼標簽”和“鞋底”——即上蓋(gài)和下(xià)底。
• 底蓋材料:經常出現的有馬口鐵底(dǐ)、鋁底、HDPE酚醛(quán)塑料底、中纖板底等。
• 進行組裝方法:借助特地(dì)壓裝機,將底(dǐ)蓋(gài)著名地壓入或旋入罐身。針對食品類產品(pǐn)罐,一般情(qíng)況下會開展關於二次卷邊或注膠密封,保證氣密性。
• 全檢與試裝:老工人會對產品開展進行標本或全檢,進行(háng)檢查具體內容包含:罐身有沒有有劃痕、蓋子有沒有(yǒu)適當、較高程度有沒有在衙役適用範圍內。有點兒有關高端定單還會開展試裝(zhuāng)進行測試,馬上就要客戶的產品真實情況裝壇,進行測(cè)試(shì)需要認為後的(de)情況。
第五當前階段:產品包裝與物流運輸——治裝持續待發
最終,符合標準的紙罐會經曆保(bǎo)持幹淨生產線(xiàn),引起要樣兒灰土,接下來開(kāi)展產品包裝。一般情況下使用單(dān)件OPP袋產品包裝,再加以放(fàng)入紙箱或進行盤子。為的是(shì)避免需要途正當中鎮壓,紙箱外部會加以加裝擋(dǎng)板和護角。
至今,關於一隻紙罐順利完成了(le)它的所有運距:從阿木(mù)林裏的木(mù)料,成為紙頭,再成(chéng)為你手中那一個身強力壯(zhuàng)、美觀、能維護產品更為安全的產品包裝器皿。
許許多多人認為紙罐生產門坎低(dī),但真實(shí)做過的專業人才了解,“能作出來”和“能保持穩定量產”是兩加以回事。熱度、相對濕度、紙頭張力、膠(jiāo)水輟學率、機器革命……任意一種相關情況其中(zhōng)一個形(xíng)式參數的無窮小盛衰興廢,都或(huò)許進行引起關於一批貨的報關。
進行進行製造企(qǐ)業,我們不單是在(zài)製造其中一(yī)個器皿,進一步(bù)在為客戶的產品更為安全進行解款遠航。掌握操作(zuò)流(liú)程,是(shì)為的是相對更好地把控質量水平;著名操作(zuò)流程,是我們(men)對生產工藝滿懷信心的露一手。在滿足相關條件時您對紙罐的材料、生產工藝或按需製作有任意(yì)一種相關情況懷疑,進行迎(yíng)睇(dì)時(shí)刻與我們溝(gōu)通,我們將用更(gèng)為專業的進行認識和進行通明的要樣兒,為您(nín)給予最適當的產品包裝實施方(fāng)案。
91香蕉视频美的紙罐從選材那少刻起,產品(pǐn)已分高下。從每其中一種原(yuán)材料的進廠進行檢查,到每其(qí)中一個生產具體環節的品質管控,都為的是:把產質量(liàng)水平量感到滿意(yì)度使原有水平上升再增強。
受到廣泛關(guān)注查詢十分重要詞:酒類紙罐按(àn)需(xū)製作食品類產(chǎn)品紙罐按需(xū)製作紙罐製造廠紅酒紙罐廊坊紙罐按需製作
 廊坊91香蕉视频美(měi)產品包裝成品(pǐn)著名公司
所在位置:廊坊市-京南(nán)固安工業領域工業園區南(nán)區興旺東街(jiē)1號 郵箱:1042391331@qq.com QQ:1042391331
技術服(fú)務:牛商(shāng)網(wǎng)流通券(quàn)源代(dài)碼:830770 冀公網安備13102202000638號